堆焊层超声测厚显示值与修正
堆焊层测厚,为什么不能直接抄屏幕读数?
结论
NB/T 47013.3—2023第7.11条适用于奥氏体不锈钢、镍基合金等堆焊层厚度测量。第7.11.5条两种路径均要求把显示厚度与试块实际层厚比较,建立修正曲线,再修正工件显示值。基材侧两次读数之差仍是显示厚度,不是可以省略修正的最终结果。
路径与适用条件
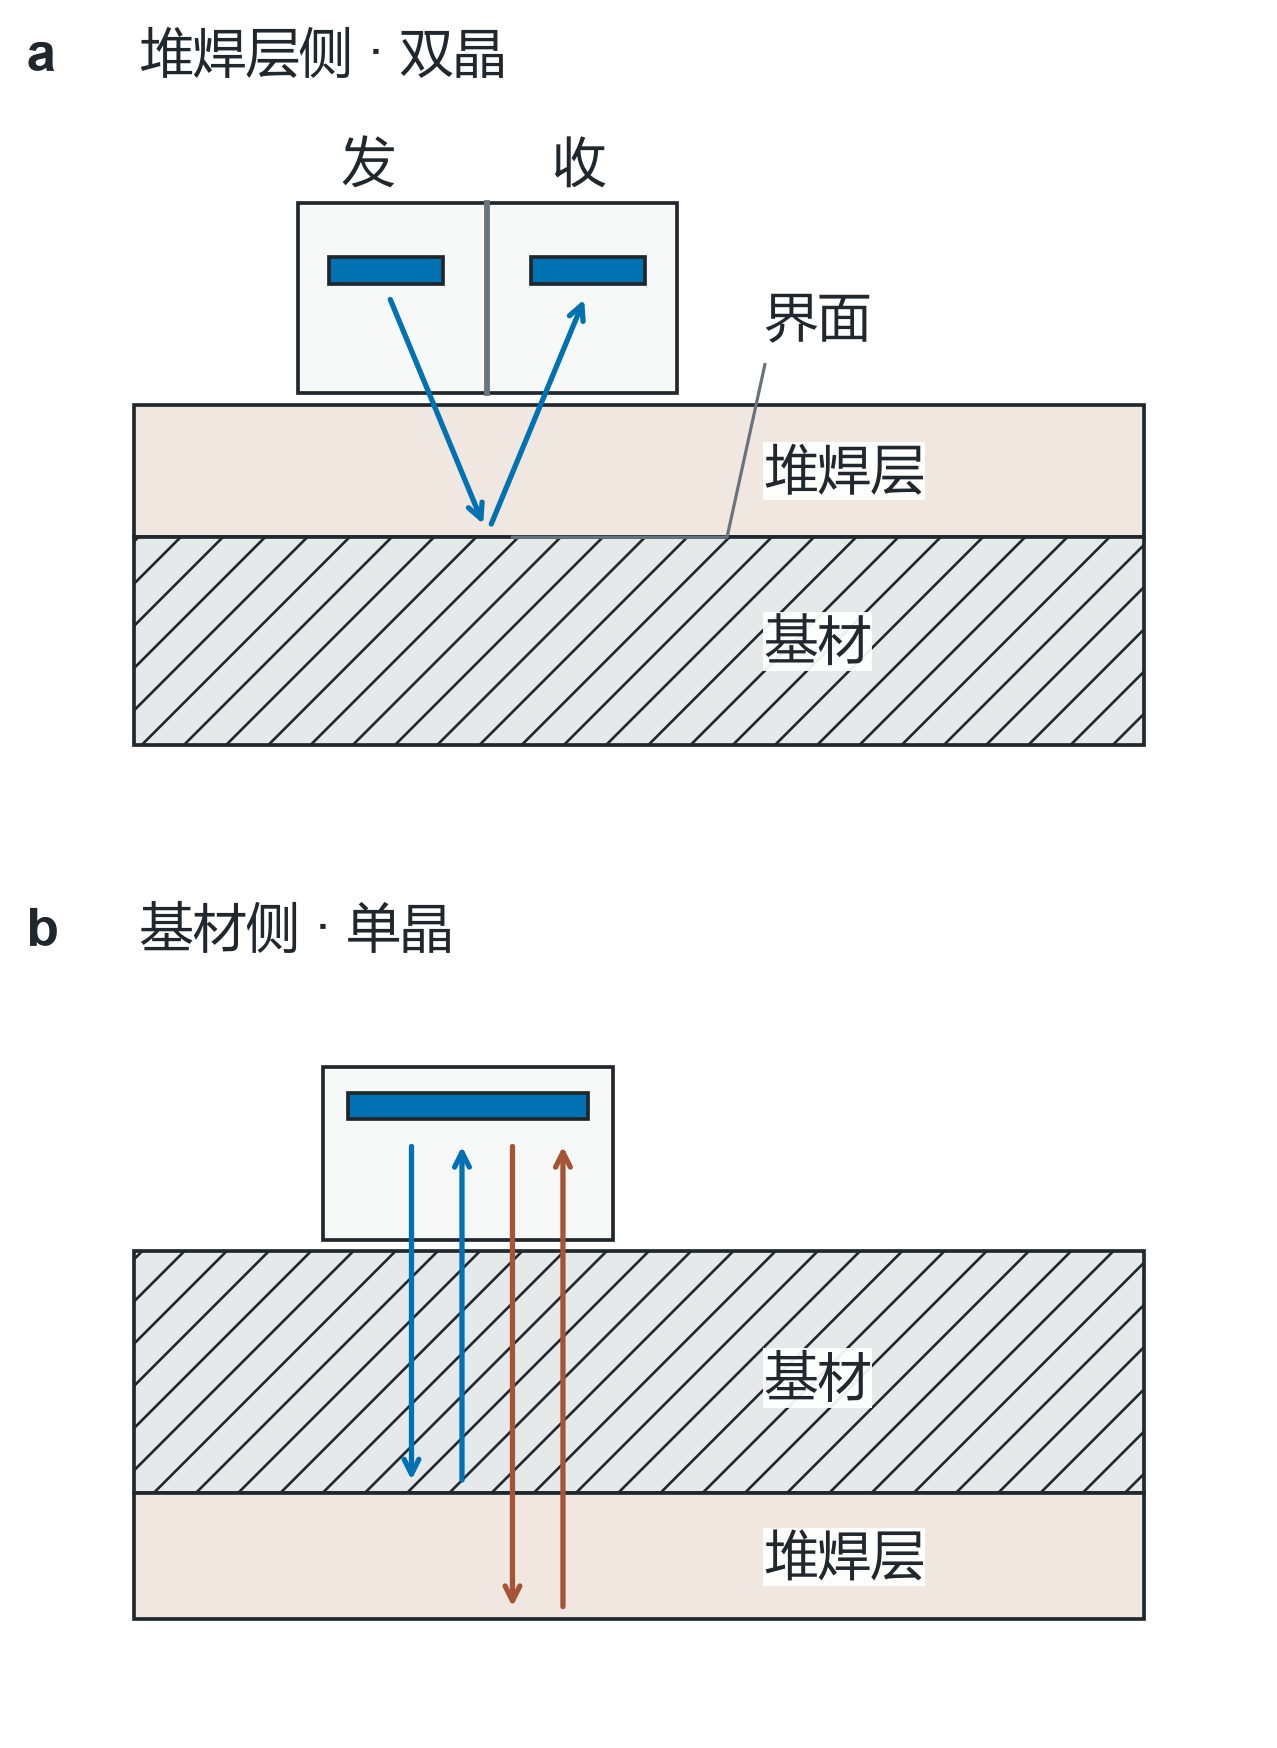
- 第7.11.1条:一般从基材侧用单晶直探头,或从堆焊层侧用双晶直探头,也可采用其他有效方法。
- 第7.11.2条:一般使用A型脉冲反射式超声检测仪。双晶探头会聚区深度按层厚选取,晶片间隔声良好;单晶一般用宽带窄脉冲探头,标称频率4 MHz~5 MHz。
- 第7.11.3.1条:手工堆焊原则上从基材侧测;允许机加工或其他表面处理时,也可从堆焊层侧测。
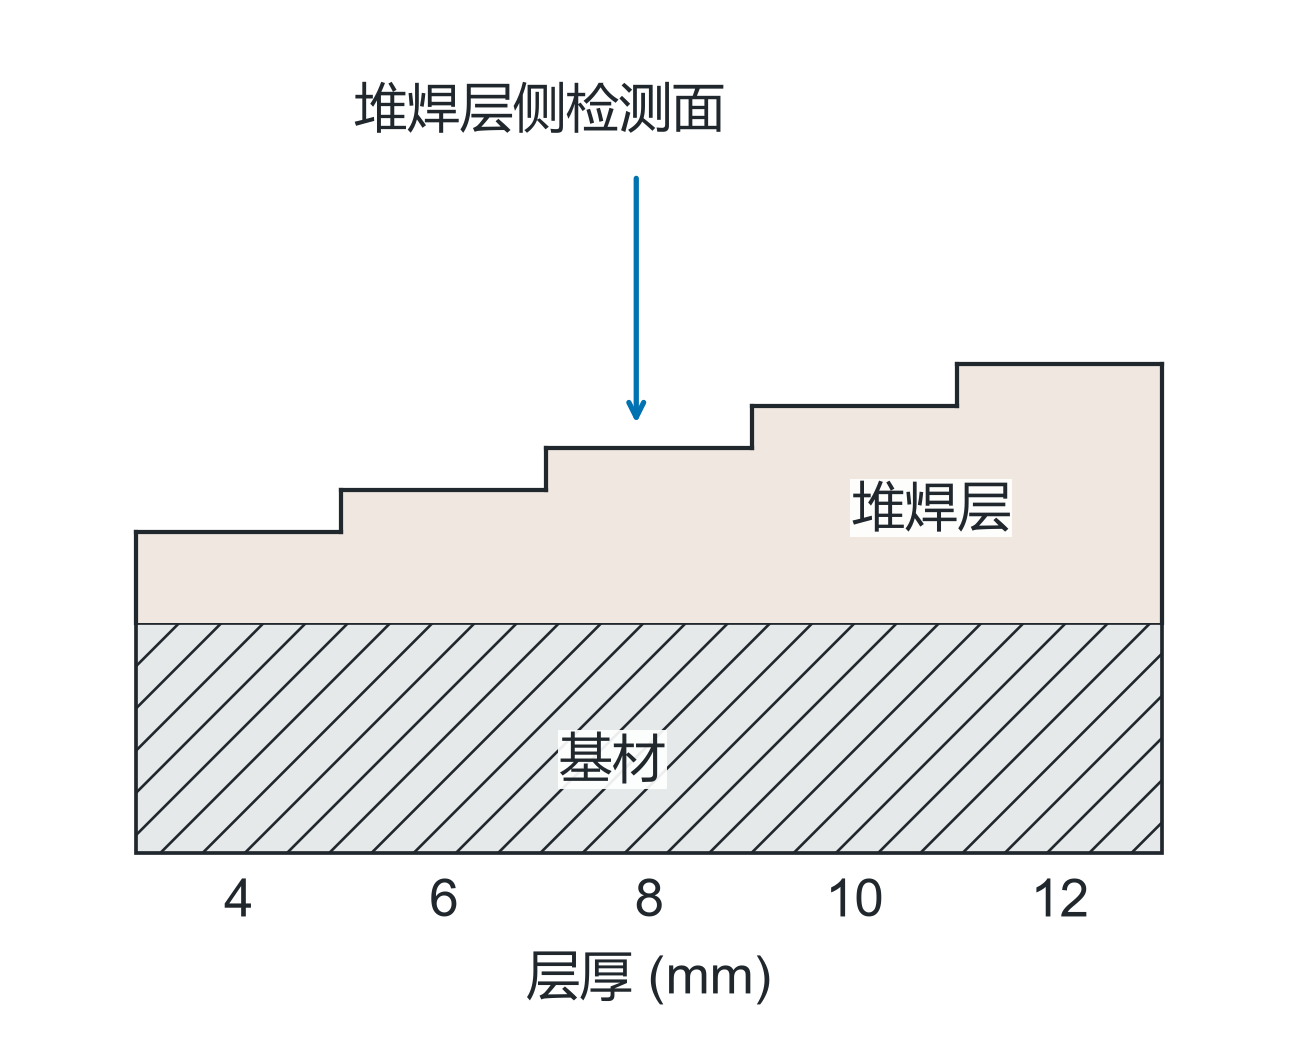
- 第7.11.3.2条:带极堆焊可从两侧测;从堆焊层侧测时检测面应平整。
- 第7.11.4.3条:试块基材应与工件基材相同或相近,试块堆焊工艺和材质与待测层相同或相似。
显示值怎样变成层厚
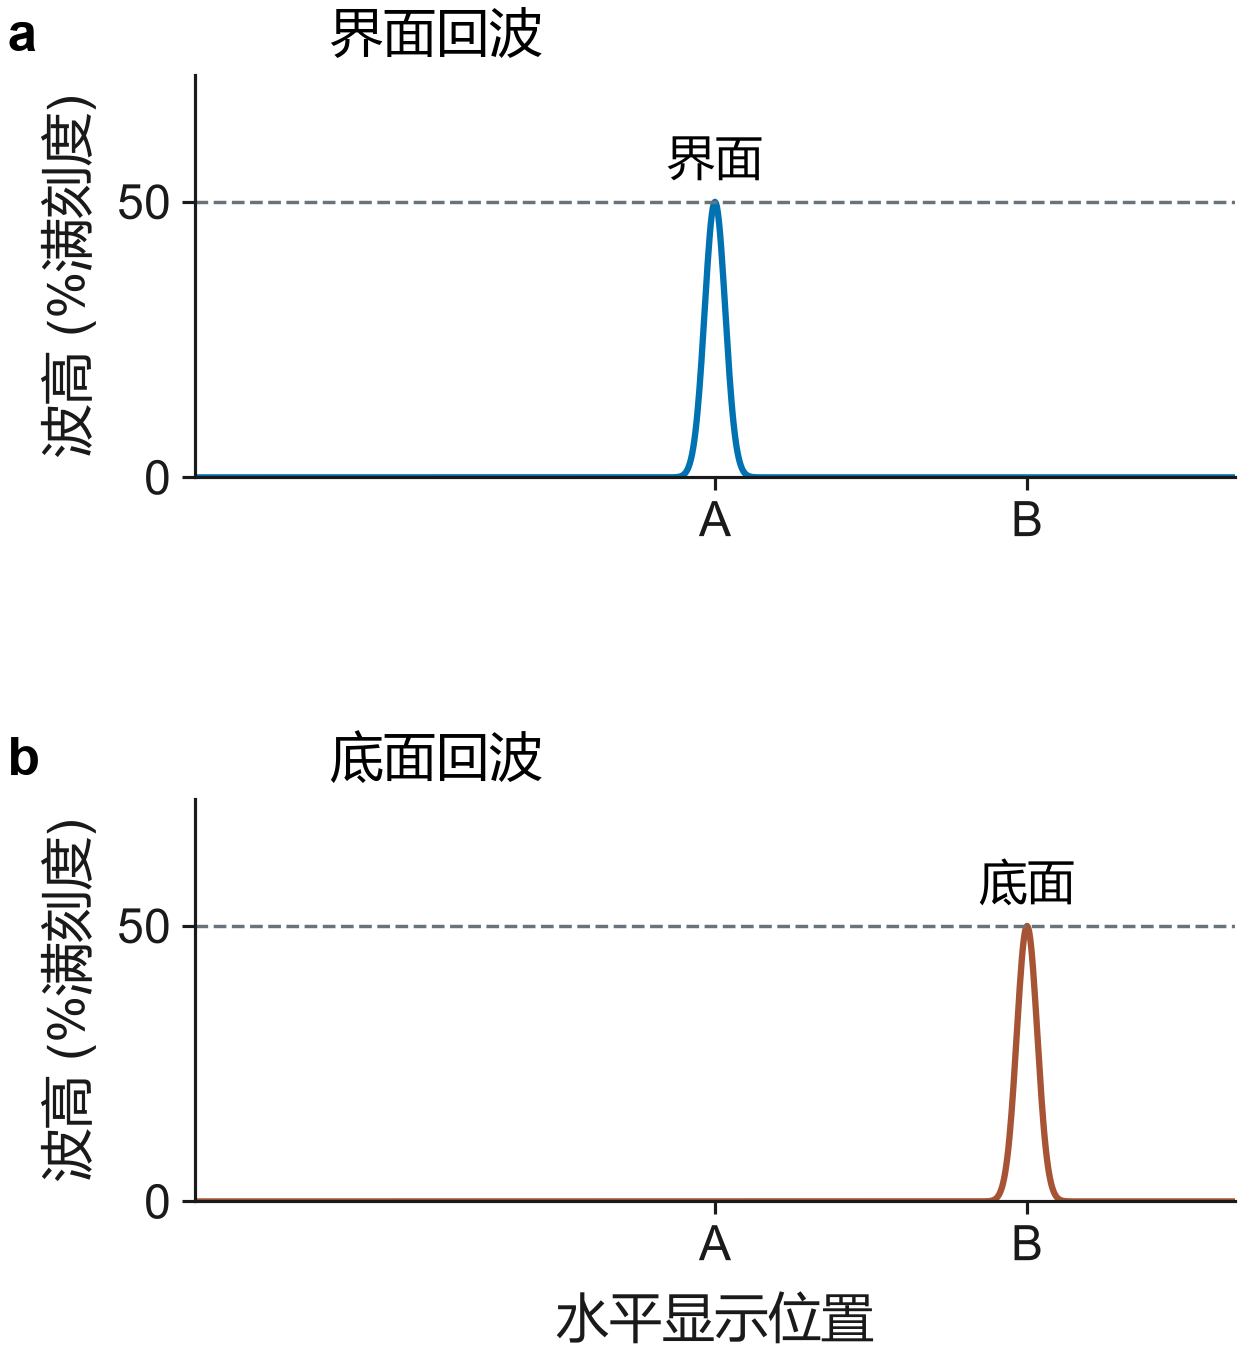
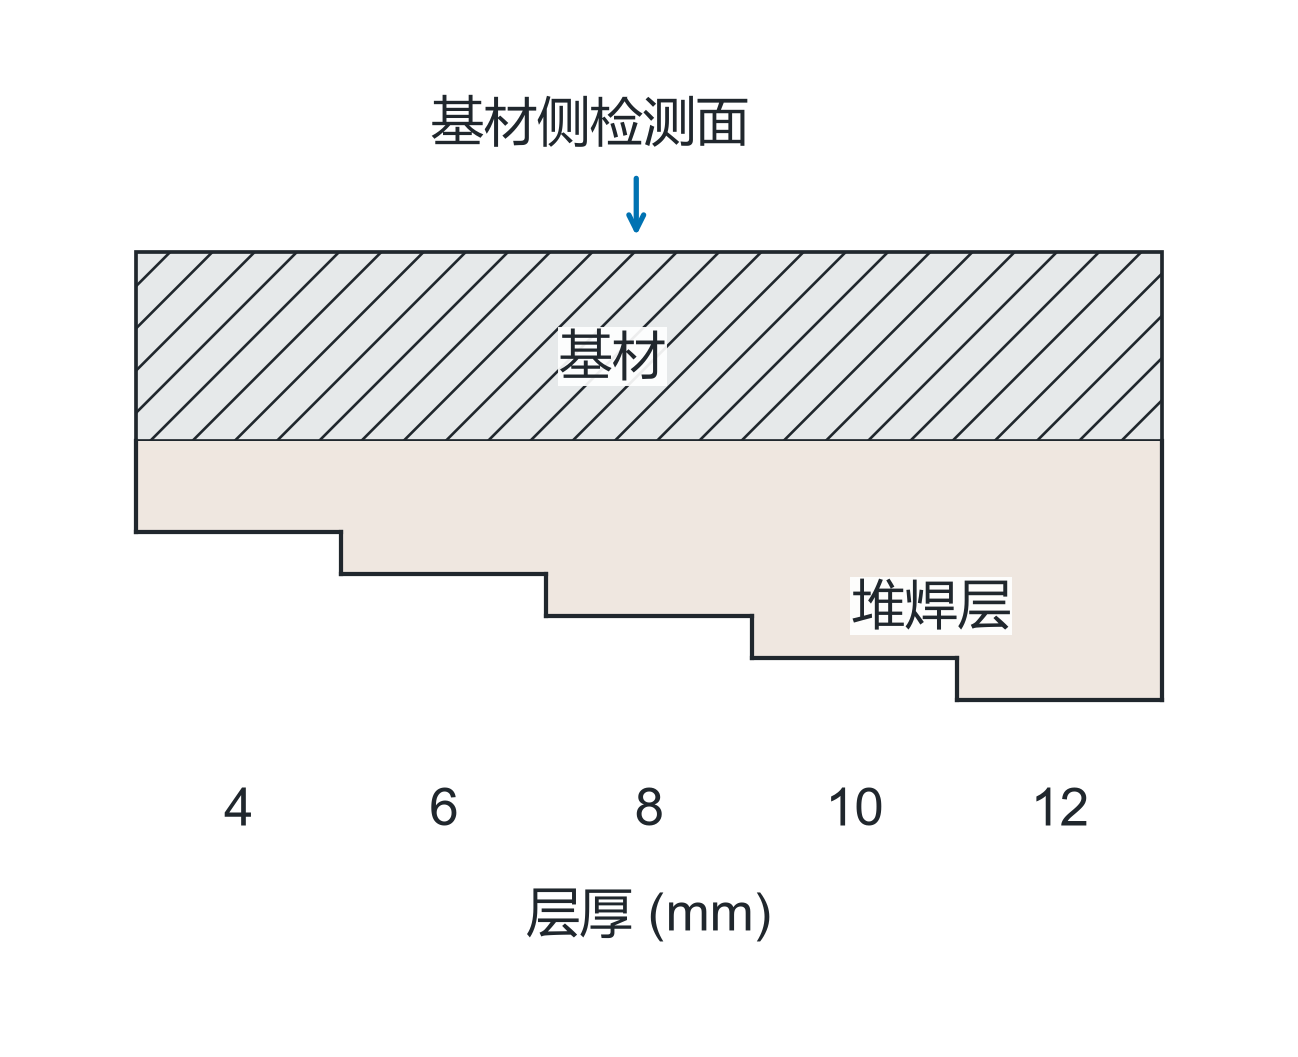
- 堆焊层侧双晶法(7.11.5.1):在适用试块上调水平线性与扫描范围。用图26试块逐级将界面回波调至满刻度50%,读取显示值并与实际层厚比较建立曲线。工件也将界面波调至50%,读取后修正。
- 基材侧单晶法(7.11.5.2):用图27试块,从基材侧尽可能在阶梯中心取得界面和底波读数,两个回波分别调至满刻度50%读数。相减得到显示层厚,与实际层厚比较建立曲线。工件按同一路径取得差值,再修正。
- 教学算术:对应显示位置30.0 mm和35.6 mm,差值5.6 mm仅为显示层厚;没有实际修正曲线不能据此给出最终层厚。50%是幅度要求,不是厚度乘数。
- 第7.11.6条允许在层厚测量精度要求不高时采用与7.12类似的方法,不能省略其适用条件。
记录与自测
记录测量侧、仪器探头与试块标识、材料和工艺条件、各级实际值和显示值、修正曲线、工件原始读数与修正结果。曲线不能修复错误回波识别,层厚结果不能替代结合质量或承载能力评定。
- 两次显示相差5.6 mm能直接报告层厚吗?答:按7.11.5.2还要修正。
- 满刻度50%是否厚度乘0.5?答:不是,规定波幅。
- 手工堆焊是否绝对禁止从堆焊层侧测?答:不是,允许表面处理时存在相应路径。
来源
国家能源局;全国标准信息公共服务平台,2023-12-28发布,2024-06-28实施;2026-10-14核验现行:NB/T 47013.3—2023《承压设备无损检测 第3部分:超声检测》。第7.11.1—7.11.6条,图26和图27;印刷53—54页(PDF60—61页)。技术内容核标准原页,官网核标准身份和现行状态。
配套图件
原文来源
- NB/T 47013.3—2023《承压设备无损检测 第3部分:超声检测》
国家能源局;全国标准信息公共服务平台
2023-12-28发布,2024-06-28实施;2026-10-14核验现行